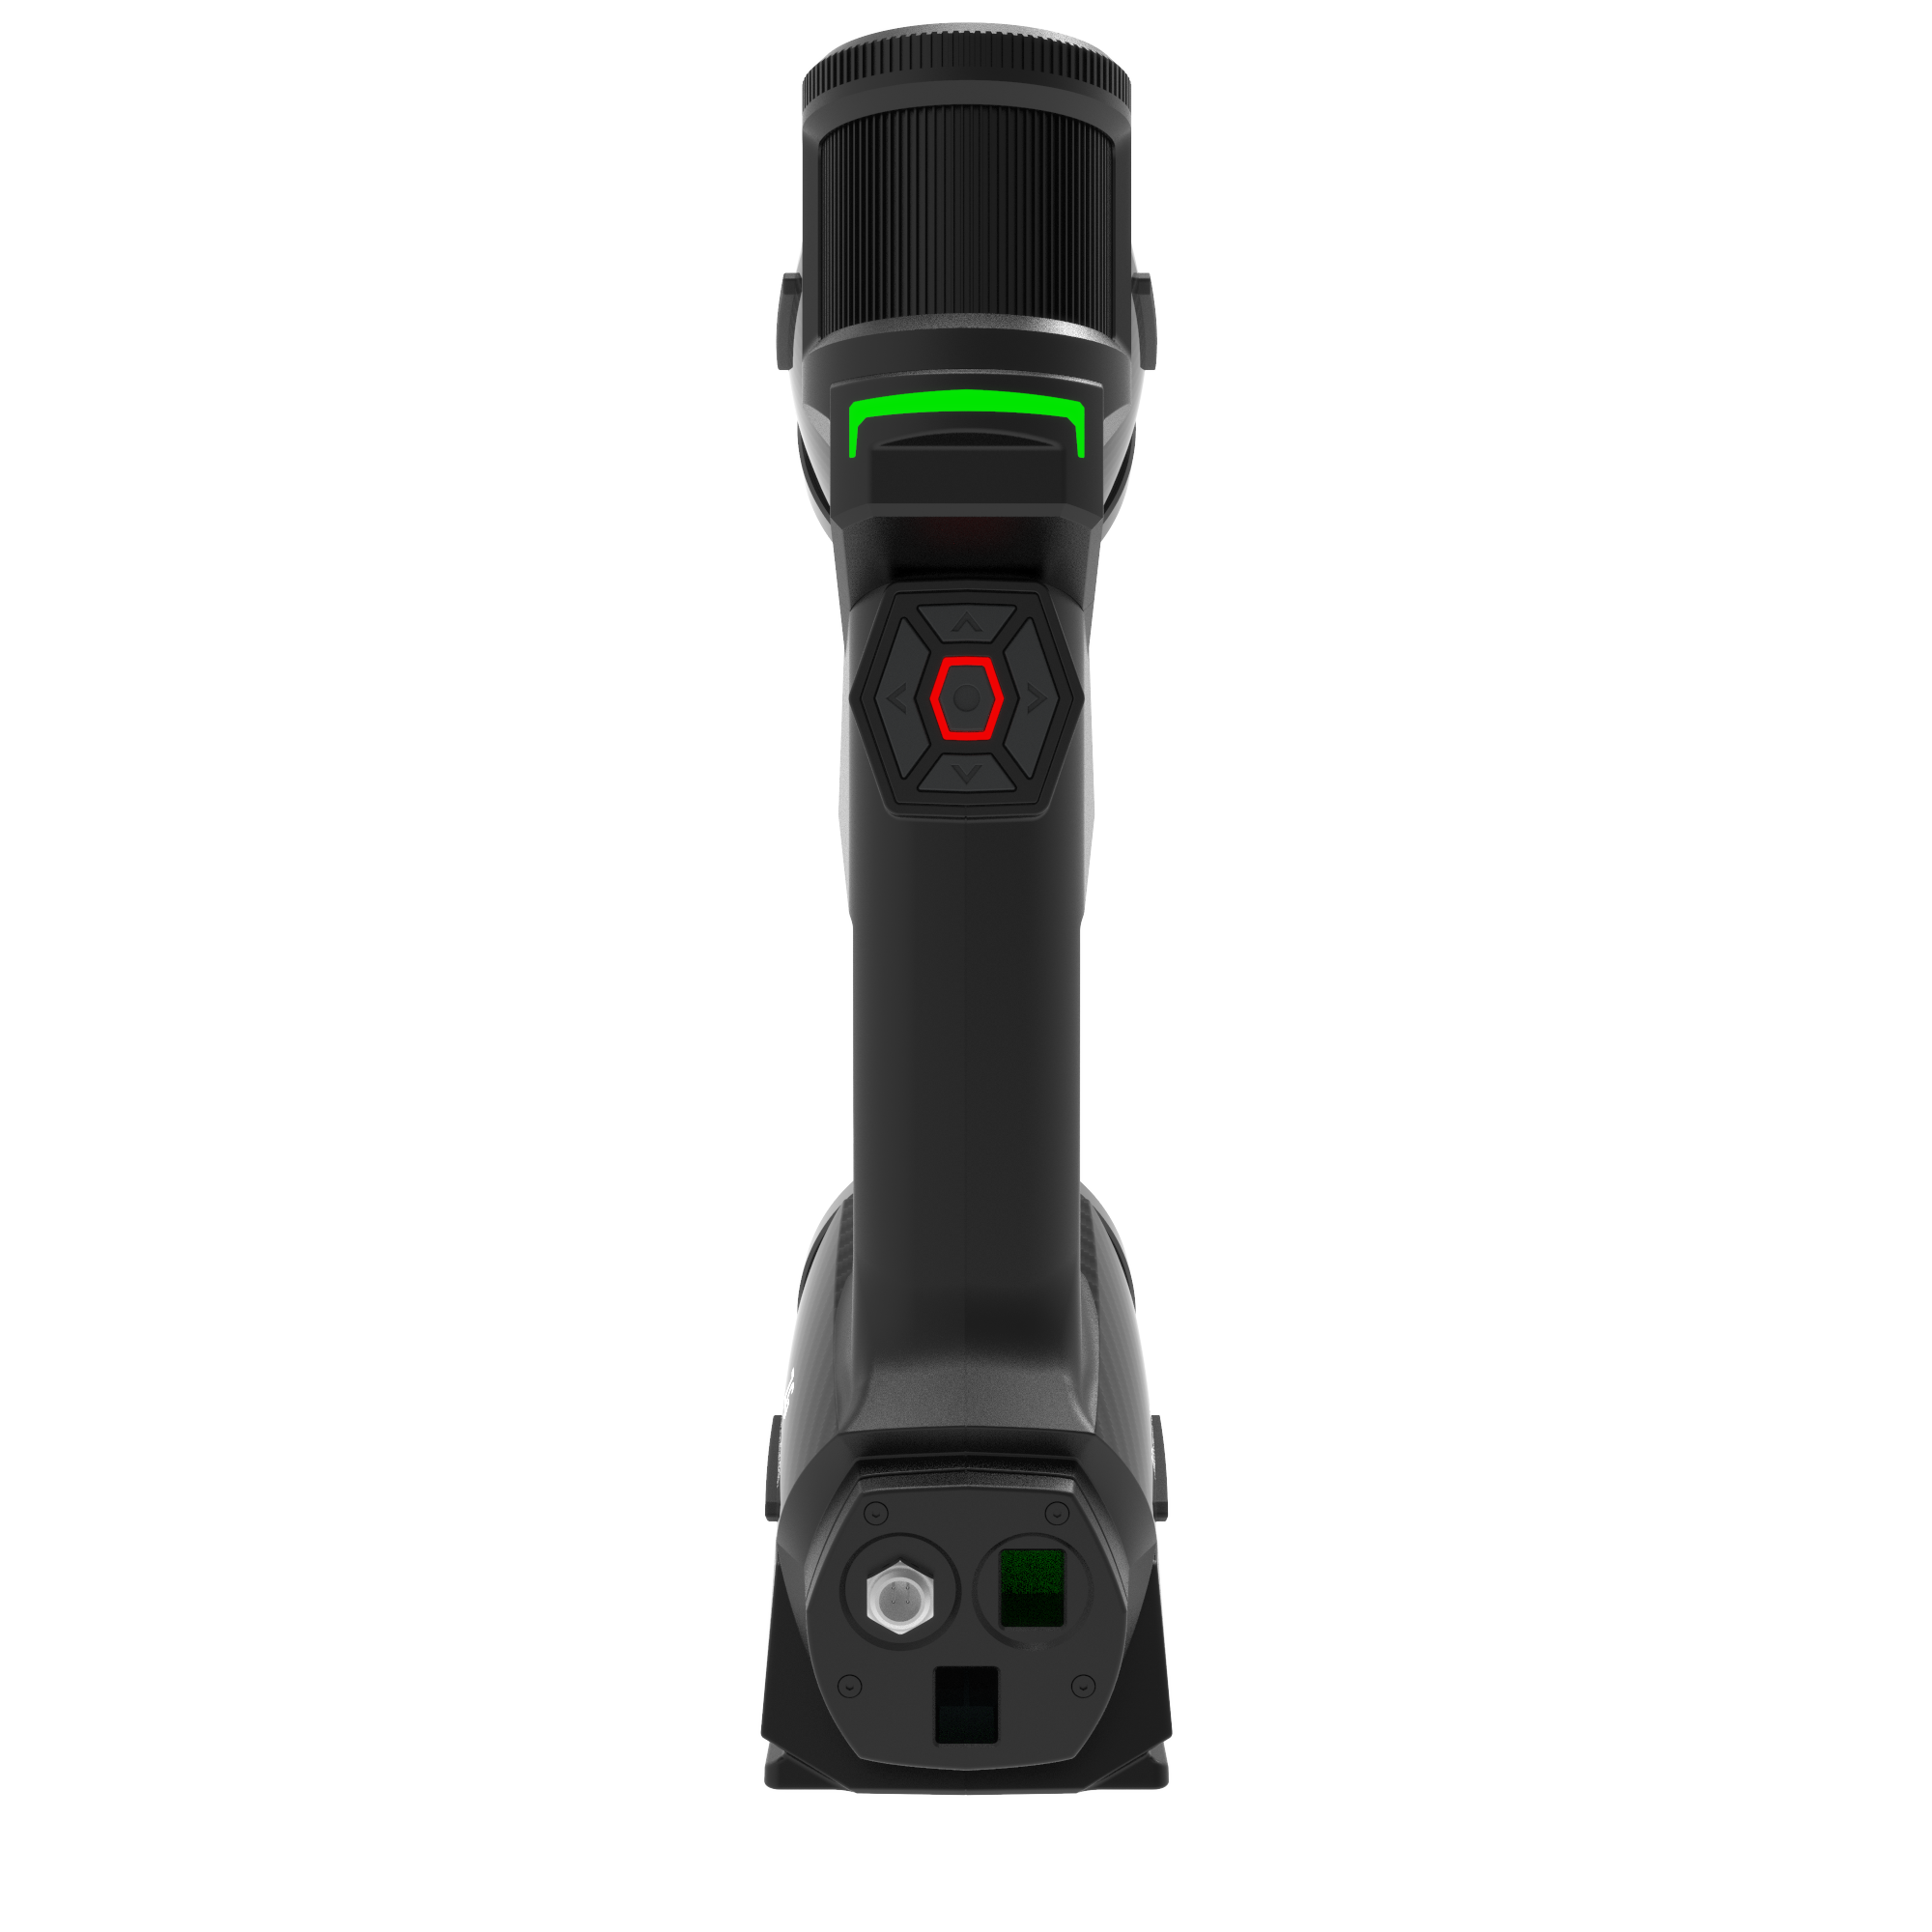
การวัดเครื่องจักรกลหนัก เช่น ตัวเรือนกังหัน เสื้อสูบทางทะเล และอุปกรณ์การทำเหมือง เดิมทีต้องใช้เวลาในการเตรียมงานนานหรือข้อจำกัดในการมองเห็น ผู้ผลิตสูญเสียเวลาอันมีค่าในการผลิตเพียงการเตรียมชิ้นส่วนขนาดใหญ่เพื่อการตรวจสอบ การสแกน 3 มิติแบบทั่วไปอาศัยการใช้เป้าหมายสะท้อนแสงหลายร้อยชิ้นหรือรักษาแนวการมองเห็นอย่างต่อเนื่องให้กับตัวติดตามแบบออปติกภายนอก ในสภาพแวดล้อมโรงงานอุตสาหกรรม ทั้งสองวิธีทำให้เกิดปัญหาคอขวดอย่างรุนแรง ความต้องการแรงงานจำนวนมาก และการหยุดทำงานของการปฏิบัติงานที่รุนแรง
เมื่อเร็วๆ นี้ มาตรวิทยาขั้นสูงได้เปลี่ยนมาใช้ เครื่องสแกนเลเซอร์ 3 มิติแบบไม่มีตัวติดตามและแบบไม่มี เครื่องหมาย ด้วยการรวมโฟโตแกรมเมทรีทั่วโลกและการสแกนด้วยเลเซอร์เฉพาะจุด ทำให้ทีมประกันคุณภาพสามารถประเมินรูปทรงที่ซับซ้อนขนาดใหญ่ได้โดยตรงในโรงงานผลิต คุณจะได้เรียนรู้ว่าเทคโนโลยีไฮบริดนี้ช่วยลดเวลาในการเตรียมโดยไม่กระทบต่อความแม่นยำเชิงปริมาตร ช่วยให้การตรวจสอบมีความคล่องตัวและแม่นยำสูงได้อย่างไร
ประเด็นสำคัญ
ประสิทธิภาพในการเตรียมเป็นศูนย์: การกำจัดเป้าหมายและการตั้งค่าการติดตามจากภายนอกจะช่วยลดเวลาการเตรียมการตรวจสอบได้มากถึง 80% สำหรับเครื่องจักรขนาดใหญ่
ความยืดหยุ่นของพื้นโรงงาน: ระบบที่ปราศจากเครื่องหมายจะเก็บข้อมูลแบบไดนามิก โดยไม่ได้รับผลกระทบจากการสั่นสะเทือนของพื้นโรงงานหรือการอุดตันของแนวสายตา
เทคโนโลยีการติดตามแบบไฮบริด: เครื่อง สแกนเลเซอร์ 3 มิติพร้อมโฟโตแกรมเมทรีในตัวที่เป็นอิสระ สร้างระบบพิกัดเชิงพื้นที่ของตัวเอง ทำให้สามารถวัดด้วยความแม่นยำสูงในปริมาณมาก (สูงถึงหลายเมตร) โดยไม่สะสมข้อผิดพลาดในการจัดตำแหน่ง
ข้อบังคับในการประเมิน: ผู้ซื้อจะต้องเปรียบเทียบระบบเหล่านี้โดยใช้เมตริกความแม่นยำเชิงปริมาตรที่เป็นมาตรฐาน (เช่น VDI/VDE 2634) ในร้านค้าจริง แทนที่จะอาศัยเอกสารข้อมูลจำเพาะที่มีสภาพเหมาะสมที่สุดเพียงอย่างเดียว
ต้นทุนที่แท้จริงของการติดตามแบบดั้งเดิมในการผลิตขนาดใหญ่
อุปกรณ์มาตรวิทยาแบบดั้งเดิมมีความต้องการบุคลากรของคุณอย่างมากก่อนที่จะเริ่มการสแกนด้วยซ้ำ การใช้เป้าหมายอ้างอิงกับการหล่อขนาดใหญ่หรือโครงสร้างแบบเชื่อมจะทำให้เกิดปัญหาคอขวดแบบแมนนวลขนาดใหญ่ ผู้ปฏิบัติงานจะต้องทำความสะอาดพื้นผิวอุตสาหกรรม วางสติกเกอร์สะท้อนแสงหลายร้อยชิ้นอย่างระมัดระวังในช่วงเวลาที่กำหนด และตรวจสอบการวางตำแหน่ง หลังจากการสแกน พวกเขาจะต้องลอกเป้าหมายเหล่านี้ออก และใช้ตัวทำละลายเคมีเพื่อขจัดคราบกาวที่ตกค้าง กระบวนการที่น่าเบื่อนี้กินเวลาหลายชั่วโมง เมื่อต้องรับมือกับบูมขุดยาวแปดเมตรหรือศูนย์กลางกังหันลมขนาดใหญ่ คุณจะสูญเสียงานทั้งหมดเพียงเพื่อการเตรียมและทำความสะอาด
ตัวติดตามแบบออปติคอลทำให้เกิดข้อจำกัดที่แตกต่างไปจากเดิมอย่างสิ้นเชิงซึ่งเรียกว่าข้อจำกัดแนวสายตา หน่วยติดตามภายนอกจะต้องรักษาการสัมผัสโดยตรงกับเครื่องสแกนมือถือ เครื่องจักรกลหนักมักมีลักษณะเป็นโพรงลึก รอยตัดที่แหลมคม หรือส่วนประกอบภายในที่ซับซ้อน เมื่อคุณเอื้อมเข้าไปในตัวเรือนกังหัน ตัวติดตามจะมองไม่เห็นเครื่องสแกน ผู้ปฏิบัติงานต้องหยุดกระบวนการ เปลี่ยนตำแหน่งตัวติดตามที่ติดตั้งขาตั้งกล้องหนักๆ อย่างระมัดระวัง และปรับเทียบระบบใหม่ การหยุดชะงักเหล่านี้ทำให้ขั้นตอนการตรวจสอบเสียหายอย่างรุนแรง และเพิ่มเวลารวมที่ต้องใช้ในการจับภาพสินทรัพย์เดียวเป็นทวีคูณ
พื้นการผลิตทางอุตสาหกรรมยังมีช่องโหว่ด้านสิ่งแวดล้อมอีกด้วย การตั้งค่าการติดตามภายนอกแบบเดิมๆ จำเป็นต้องมีความเสถียรที่เข้มงวด หากมีรถยกในบริเวณใกล้เคียงขับผ่านไป แรงสั่นสะเทือนของพื้นอาจทำให้ตัวติดตามภายนอกหลุดจากการสอบเทียบได้ ความผันผวนของอุณหภูมิทั่วทั้งโรงงานขนาดใหญ่อาจทำให้เกิดการขยายตัวเล็กน้อยในแท่นติดตามได้ ทีมต้องรอสมดุลทางความร้อนหรือทำการสอบเทียบใหม่อย่างต่อเนื่อง ข้อกำหนดด้านสิ่งแวดล้อมที่เข้มงวดเหล่านี้ไม่สอดคล้องกับความเป็นจริงที่วุ่นวายและเปลี่ยนแปลงตลอดเวลาของโรงงานผลิตขนาดใหญ่ที่มีการใช้งานหนัก
เครื่องสแกนเลเซอร์ 3 มิติแบบไม่มีตัวติดตามและแบบไม่มีเครื่องหมายทำงานอย่างไร
มาตรวิทยาสมัยใหม่เลี่ยงอุปกรณ์ติดตามภายนอกโดยสิ้นเชิงผ่านการวางตำแหน่งแบบอัลกอริธึม อุปกรณ์มือถือใช้ประโยชน์จาก Simultaneous Localization and Mapping (SLAM) ขั้นสูงรวมกับการติดตามคุณสมบัติทางเรขาคณิต ซอฟต์แวร์ของเครื่องสแกนจะระบุลักษณะทางเรขาคณิตที่เป็นเอกลักษณ์ของวัตถุ เช่น ขอบ เส้นโค้ง และรูโบลต์ โดยจะใช้คุณสมบัติเหล่านี้เป็นจุดยึดดิจิทัล เมื่อคุณเคลื่อนย้ายอุปกรณ์ ซอฟต์แวร์จะจับคู่ข้อมูลสดกับรูปแบบที่รู้จักเหล่านี้อย่างต่อเนื่อง กระบวนการนี้ไม่จำเป็นต้องใช้กล้องภายนอกหรือสติกเกอร์ทางกายภาพเพื่อบอกสแกนเนอร์ว่าอยู่ที่ไหนในพื้นที่ 3 มิติ
ในการวัดเครื่องจักรขนาดใหญ่อย่างแม่นยำ ผู้ผลิตต้องใช้ เครื่องสแกนเลเซอร์ 3 มิติพร้อมโฟโตแกรมเมทรีในตัวที่เป็น อิสระ ระบบ Pure SLAM อาจประสบปัญหา 'การดริฟท์' ซึ่งข้อผิดพลาดในการจัดตำแหน่งเล็กๆ น้อยๆ สะสมในระยะทางไกล โฟโตแกรมเมทรีในตัวช่วยแก้ปัญหานี้โดยการจับภาพกรอบอ้างอิงทั่วโลกขนาดใหญ่ในทันที อุปกรณ์จะถ่ายภาพมุมกว้างเป็นชุดเพื่อสร้างโครงกระดูกเชิงปริมาตรของวัตถุทั้งหมดที่มีความแม่นยำสูง จากนั้นหน่วยสแกนด้วยเลเซอร์จะอ้างอิงโยงข้อมูลพื้นผิวที่แปลเป็นภาษาท้องถิ่นกับแผนที่โลกภายในนี้ วิธีการแบบผสมผสานนี้จะล็อครายละเอียดเล็กๆ น้อยๆ ไว้ในพิกัดเชิงพื้นที่ที่ถูกต้องอย่างแน่นหนา ป้องกันการเคลื่อนตัวที่สะสมโดยสิ้นเชิง
สถาปัตยกรรมภายในนี้ช่วยให้สามารถอ้างอิงแบบไดนามิกระหว่างการดำเนินการได้ ในการตั้งค่าแบบดั้งเดิม หากชิ้นส่วนเคลื่อนที่แม้แต่มิลลิเมตร ข้อมูลการสแกนจะเสียหาย เนื่องจากเครื่องสแกนแบบไม่มีมาร์กเกอร์อาศัยรูปทรงเรขาคณิตของวัตถุและแผนผังโฟโตแกรมเมทรีภายใน จึงรักษาการวางแนวเชิงพื้นที่แบบไดนามิก หากผู้ควบคุมเครนขยับเครื่องจักรหนักเล็กน้อย หรือหากพื้นโรงงานสั่นสะเทือนอย่างรุนแรง ซอฟต์แวร์จะชดเชยทันที หน้าต่างอ้างอิงดิจิทัลจะเคลื่อนที่ไปพร้อมกับชิ้นส่วนทางกายภาพ ช่วยให้คุณสามารถสแกนข้อมูลได้อย่างต่อเนื่องและไร้ที่ติโดยไม่ต้องจับยึดอย่างเข้มงวด
การตรวจสอบความแม่นยำเชิงปริมาตรของสินทรัพย์ขนาดใหญ่
ผู้เชี่ยวชาญด้านการประกันคุณภาพมักสับสนระหว่างความละเอียดเฉพาะจุดกับความแม่นยำเชิงปริมาตร ความละเอียดจะกำหนดรายละเอียดพื้นผิวที่เล็กที่สุดที่สแกนเนอร์สามารถจับภาพได้ เช่น รอยขีดข่วนเล็กๆ บนหน้าแปลนที่กลึงด้วยเครื่องจักร ความแม่นยำเชิงปริมาตรจะวัดว่าเครื่องสแกนรักษาความแม่นยำของมิติในระยะไกลได้อย่างสมบูรณ์แบบเพียงใด คุณอาจจับภาพการสแกนใบพัดเรือยาว 5 เมตรที่มีความละเอียดสูงมาก แต่หากความแม่นยำเชิงปริมาตรต่ำ ซอฟต์แวร์อาจบิดเบี้ยวใบพัดแบบดิจิทัลได้ การทำความเข้าใจความแตกต่างนี้ช่วยให้คุณประเมินอุปกรณ์ตามความแม่นยำระดับมหภาคได้
ตาราง: ความละเอียดเฉพาะจุดเทียบกับความแม่นยำเชิงปริมาตร
เมตริก | คำนิยาม | ผลกระทบเบื้องต้นต่อเครื่องจักรกลหนัก | ช่วงการวัดทั่วไป |
ความละเอียดที่แปลเป็นภาษาท้องถิ่น | ความหนาแน่นของจุดที่จับได้ภายในพื้นที่เฉพาะ | จับข้อบกพร่องพื้นผิวที่ละเอียด พื้นผิว และเส้นผ่านศูนย์กลางรูขนาดเล็ก | 0.01 มม. ถึง 0.1 มม |
ความแม่นยำเชิงปริมาตร | ความแม่นยำของมิติคงไว้ตลอดปริมาตรทั้งหมดของวัตถุ | รับประกันการจัดตำแหน่งการประกอบขนาดใหญ่ พื้นผิวขนาน และความแปรปรวน CAD โดยรวม | 0.02 มม. + 0.015 มม./ม |
คุณต้องประเมินอุปกรณ์มาตรวิทยาของคุณตามมาตรฐานอุตสาหกรรมที่เข้มงวด การใช้ข้อกำหนดทางการตลาดเพียงอย่างเดียวนำไปสู่ผลลัพธ์ของ Shop Floor ที่ไม่ถูกต้อง มองหาอุปกรณ์ที่ได้รับการรับรองภายใต้มาตรฐานห้องปฏิบัติการ ISO 17025 ที่สำคัญกว่านั้น คือข้อมูลประสิทธิภาพความต้องการที่ทดสอบกับมาตรฐาน VDI/VDE 2634 Part 3 กรอบงานทางวิศวกรรมที่เข้มงวดของเยอรมันนี้จะทดสอบระบบการวัดแบบออปติคอล 3 มิติโดยเฉพาะ โดยใช้อุปกรณ์ที่ปรับเทียบแล้วในความยาวและมุมต่างๆ อุปกรณ์ที่ผ่านมาตรฐานนี้ให้ความมั่นใจที่ตรวจสอบได้เมื่อตรวจสอบสินทรัพย์ที่สำคัญมูลค่าหลายล้านดอลลาร์
วิศวกรมักจะแสดงความกังขาเกี่ยวกับการสแกนแบบไร้เครื่องหมายโดยสิ้นเชิงบนรูปทรงเรขาคณิตที่ไม่มีรูปแบบ หากคุณสแกนกระบอกสูบขัดเงายาว 5 เมตรที่เรียบเนียนอย่างสมบูรณ์แบบ อัลกอริธึม SLAM จะพยายามค้นหาคุณลักษณะทางเรขาคณิตที่เป็นเอกลักษณ์เพื่อติดตาม พื้นผิวที่โปร่งใส ซ้ำกันอย่างมากหรือเรียบสนิทอาจยังต้องมีคุณลักษณะอ้างอิงที่กระจัดกระจาย อย่างไรก็ตาม ระบบไฮบริดสามารถบรรเทาปัญหานี้ได้อย่างจริงจัง โฟโตแกรมเมทรีในตัวเชื่อมช่องว่างขนาดใหญ่ที่ไม่มีรูปร่างโดยการยึดข้อมูลไว้ที่ขอบโครงสร้างของชิ้นส่วน คุณแทบจะไม่ต้องเคลือบวัตถุทั้งหมดให้เป็นเป้าหมายเลย การใช้จุดเปลี่ยนผ่านที่สำคัญเพียงไม่กี่จุดจะทำให้อัลกอริทึมมีทุกสิ่งที่ต้องการ
เกณฑ์การซื้อหลักสำหรับเครื่องสแกนเลเซอร์ 3 มิติความละเอียดสูง
ความสามารถในการปรับเปลี่ยนวัสดุเป็นตัวกำหนดว่าเครื่องสแกนอยู่ในพื้นที่การผลิตจริงหรือไม่ เครื่องจักรกลหนักมีตั้งแต่เหล็กหลอมสีเข้มเข้มไปจนถึงโลหะผสมการบินและอวกาศที่มีการสะท้อนแสงสูง เครื่องสแกนแบบดั้งเดิมล้มเหลวบนพื้นผิวเหล่านี้ ทำให้ผู้ปฏิบัติงานต้องเคลือบชิ้นส่วนด้วยสเปรย์ทื่อ สเปรย์นี้จะเปลี่ยนความแม่นยำของมิติและจำเป็นต้องทำความสะอาดอย่างกว้างขวางในภายหลัง อุปกรณ์สมัยใหม่ใช้เทคโนโลยีเลเซอร์สีน้ำเงินที่ได้รับการปรับปรุงและอัลกอริธึมการรับแสงอัจฉริยะเพื่อวัดพื้นผิวมันหรือสีดำโดยตรง การประเมินความสามารถในการปรับเปลี่ยนนี้ช่วยให้แน่ใจว่าคุณรักษาความสมบูรณ์ของชิ้นส่วนในขณะที่ประหยัดเวลาในการเตรียมการ
พลังการประมวลผลซอฟต์แวร์และความสามารถในการทำงานร่วมกันถือเป็นปัจจัยการซื้อที่สำคัญอีกประการหนึ่ง การจับเครื่องจักรขนาดใหญ่จะสร้างข้อมูลพอยต์คลาวด์จำนวนมหาศาล คุณต้องมีซอฟต์แวร์เนทิฟที่สามารถจัดการสิ่งนี้ได้โดยไม่ทำให้เวิร์กสเตชันของคุณขัดข้อง เมื่อลงทุนใน เครื่องสแกนเลเซอร์ 3D ความละเอียดสูง ให้ตรวจสอบอย่างรอบคอบว่าเครื่องสร้างโมเดล mesh polygon ได้เร็วแค่ไหน นอกเหนือจากการประมวลผลแบบเนทีฟแล้ว ให้ตรวจสอบการทำงานร่วมกันอย่างราบรื่น ซอฟต์แวร์ของเครื่องสแกนจะต้องส่งออกไฟล์ STL หรือ IGES ที่ปลอดภัยโดยตรงไปยังแพลตฟอร์มการตรวจสอบมาตรฐานอุตสาหกรรม เช่น PolyWorks หรือ Geomagic Control X เพื่อการเปรียบเทียบ CAD กับชิ้นส่วนอัตโนมัติ
ความสามารถด้านพื้นผิวสะท้อนแสง: ตรวจสอบว่าสแกนเนอร์สามารถจับโลหะที่ยังไม่ได้พ่นสเปรย์ได้
ประสิทธิภาพของวัสดุสีเข้ม: ตรวจสอบให้แน่ใจว่ามีการเก็บข้อมูลที่ชัดเจนบนเหล็กหล่อและคาร์บอนไฟเบอร์
ความเร็วในการสร้างตาข่าย: ทดสอบความเร็วในการเรนเดอร์ของซอฟต์แวร์กับไฟล์ที่มีขนาดเกิน 10 กิกะไบต์
การทำงานร่วมกันของซอฟต์แวร์: ยืนยันการสนับสนุนปลั๊กอินโดยตรงสำหรับซอฟต์แวร์การตรวจสอบ GD&T ที่สำคัญ
การออกแบบตามหลักสรีรศาสตร์และความสามารถในการพกพามักเป็นตัวกำหนดความสำเร็จที่แท้จริงของโปรแกรมมาตรวิทยาของคุณ คุณไม่สามารถเคลื่อนย้ายเครื่องจักรกลหนักเข้าไปในห้องเครื่องวัดพิกัด (CMM) ที่ควบคุมอุณหภูมิได้อย่างง่ายดาย คุณต้องนำเครื่องสแกนเข้าไปในเซลล์การเชื่อมที่คับแคบ นั่งร้านสูง หรือบล็อกเครื่องยนต์ทางทะเลที่อยู่ลึกลงไป ประเมินน้ำหนักทางกายภาพของเครื่องสแกนเพื่อป้องกันความเมื่อยล้าของผู้ปฏิบัติงานระหว่างกะทำงานที่ยาวนาน ประเมินอายุการใช้งานแบตเตอรี่และดูว่าคุณสามารถสลับแหล่งพลังงานแบบ Hot-swap โดยไม่สูญเสียข้อมูลการสแกนได้หรือไม่ พื้นที่ปฏิบัติงานที่กะทัดรัดช่วยให้ทีมของคุณเคลื่อนที่ได้อย่างมีประสิทธิภาพในพื้นที่อุตสาหกรรมที่มีพื้นที่จำกัดสูง
ความเสี่ยงในการดำเนินการและแนวทางปฏิบัติที่ดีที่สุดในการเปิดตัว
การเปลี่ยนมาใช้มาตรวิทยาขั้นสูงจำเป็นต้องมีการฝึกอบรมผู้ปฏิบัติงานเชิงรุก การขจัดภาระของสติกเกอร์และขาตั้งกล้องทำให้การสแกนทางกายภาพง่ายขึ้น แต่ผู้ปฏิบัติงานยังคงต้องเข้าใจหลักวิทยาศาสตร์ที่ซ่อนอยู่ พวกเขาต้องการการฝึกอบรมเกี่ยวกับเทคนิคการสแกนที่เหมาะสมที่สุดเพื่อให้มั่นใจถึงความสมบูรณ์ของข้อมูลอย่างสมบูรณ์ หากถือสแกนเนอร์ไว้ไกลเกินไป ความแม่นยำจะลดลง หากสแกนด้วยมุมเอียงมาก เลเซอร์จะสะท้อนได้ไม่ดี การฝึกอบรมที่เหมาะสมจะทำให้เกิดการเคลื่อนไหวที่มั่นคงและทั่วถึง ผู้ปฏิบัติงานได้เรียนรู้วิธีสร้าง mesh อย่างต่อเนื่องในขณะที่ตรวจสอบผลตอบรับของซอฟต์แวร์แบบเรียลไทม์ เพื่อหลีกเลี่ยงไม่ให้ข้อมูลทางเรขาคณิตที่สำคัญหายไป
โครงสร้างพื้นฐานการจัดการข้อมูลก่อให้เกิดความเสี่ยงที่ซ่อนอยู่อย่างมีนัยสำคัญ การสแกนใบกังหันลมทั้งหมดที่มีความละเอียดสูงจะสร้างไฟล์ดิจิทัลจำนวนมหาศาล แล็ปท็อปวิศวกรรมมาตรฐานส่วนใหญ่จะหยุดทำงานเมื่อพยายามประมวลผลเมชเหล่านี้ คุณต้องอัพเกรดพลังการประมวลผลในเวิร์กสเตชันของคุณ โดยเฉพาะการลงทุนใน GPU ระดับไฮเอนด์และ RAM จำนวนมาก นอกจากนี้ ให้สร้างโปรโตคอลการจัดเก็บข้อมูลเครือข่ายที่แข็งแกร่ง การเก็บถาวรไฟล์ควบคุมคุณภาพเหล่านี้เพื่อให้เป็นไปตามข้อกำหนดต้องใช้ความเร็วเครือข่ายท้องถิ่นที่รวดเร็วและพื้นที่จัดเก็บเซิร์ฟเวอร์ที่ปรับขนาดได้ เพื่อป้องกันปัญหาคอขวดของข้อมูลในแผนกไอทีของคุณ
ดำเนินการตรวจสอบด้านสิ่งแวดล้อม: จัดทำแผนผังพื้นที่และสภาพแสงที่แคบที่สุดที่จะเกิดการตรวจสอบ
อัปเกรดการประมวลผลฮาร์ดแวร์: จัดหาเวิร์กสเตชันที่มีการ์ดกราฟิกระดับมืออาชีพและ RAM อย่างน้อย 64GB
สร้างโปรโตคอลการตั้งชื่อไฟล์: สร้างหลักการตั้งชื่อที่เป็นมาตรฐานสำหรับการเก็บถาวรชุดข้อมูลพอยต์คลาวด์ขนาดใหญ่
เรียกร้อง PoC ในสถานที่: บังคับให้ผู้ขายพิสูจน์อุปกรณ์บนพื้นจริงของคุณ ไม่ใช่ในห้องปฏิบัติการ
ต้องการ Proof of Concept (PoC) ในสถานที่ก่อนจัดซื้อเสมอ ผู้จำหน่ายระบบมาตรวิทยาชอบจัดแสดงอุปกรณ์ของตนบนวัตถุสีเทาด้านที่สมบูรณ์แบบในโชว์รูมที่มีการควบคุมอุณหภูมิ สภาพแวดล้อมการผลิตจริงประกอบด้วยฝุ่น แสงสว่างไม่ดี และพื้นสั่นสะเทือน เชิญผู้ขายมาที่สถานที่ของคุณ ขอให้พวกเขาสแกนเครื่องจักรกลหนักที่ซับซ้อนที่สุด มีการสะท้อนแสงสูง หรือเข้าถึงยากที่สุดของคุณ ควรแสดงให้เห็นถึงความสามารถของเครื่องสแกนในสภาพแวดล้อมการทำงานจริงของคุณ การทดสอบเกณฑ์มาตรฐานนี้เป็นเพียงการตรวจสอบความเร็ว ความแม่นยำ และความสามารถทำงานได้ของเครื่องสแกนอย่างแท้จริงเท่านั้น
บทสรุป
การเปลี่ยนไปใช้ขั้นตอนการทำงานแบบไร้เครื่องหมายจะเปลี่ยนแปลงวิธีที่โรงงานผลิตจัดการกับการควบคุมคุณภาพโดยพื้นฐาน ด้วยการขจัดการใช้งานเป้าหมายที่น่าเบื่อและขจัดข้อจำกัดในการมองเห็น คุณจะลดการหยุดทำงานของเครื่องจักรได้อย่างมาก ทีมวิศวกรจะเก็บข้อมูลโครงสร้างที่ซับซ้อนแบบไดนามิก หลีกเลี่ยงปัญหาคอขวดของตัวติดตามแบบออปติกภายนอก แนวทางนี้เปลี่ยนงานตรวจสอบที่ใช้เวลาหลายชั่วโมงให้เป็นการดำเนินการที่รวดเร็วและแม่นยำสูง
การสร้างสมดุลระหว่างการใช้งานในโรงงานด้วยความแม่นยำเชิงปริมาตรยังคงเป็นปัจจัยที่สำคัญที่สุดในกลยุทธ์มาตรวิทยาของคุณ อุปกรณ์ที่มีโฟโตแกรมเมทรีในตัวช่วยแก้ปัญหาการเบี่ยงเบนที่พบในระบบไร้เครื่องหมายรุ่นเก่าโดยเฉพาะ คุณได้รับอิสระในการเคลื่อนไหวโดยไม่ต้องเสียสละความทนทานที่จำเป็นสำหรับการประกอบเครื่องจักรกลหนักหลายเมตร
ดำเนินการทันทีโดยการตรวจสอบจุดคอขวดในการตรวจสอบในปัจจุบันของคุณ คำนวณชั่วโมงที่ทีมของคุณเสียไปกับเป้าหมายหรือเปลี่ยนตำแหน่งขาตั้ง ติดต่อผู้เชี่ยวชาญด้านมาตรวิทยาเพื่อกำหนดเวลาการให้คำปรึกษาด้านเทคนิค ต้องการการทดสอบเกณฑ์มาตรฐานในสถานที่ที่เข้มงวดเพื่อตรวจสอบประสิทธิภาพของเครื่องสแกนกับประเภทพื้นผิวเฉพาะของคุณและข้อกำหนดของ GD&T
คำถามที่พบบ่อย
ถาม: เครื่องสแกนแบบไม่มีมาร์กเกอร์สามารถวัดชิ้นส่วนที่มีการสะท้อนแสงสูงหรือชิ้นงานสีดำได้หรือไม่
ก. ใช่. เทคโนโลยีเลเซอร์สีน้ำเงินสมัยใหม่และอัลกอริธึมการรับแสงที่ได้รับการปรับปรุงให้เหมาะสมช่วยให้เครื่องสแกนเหล่านี้สามารถจับเครื่องจักรหนักที่มันวาวหรือสีเข้มได้โดยไม่ต้องใช้ชอล์กหรือสเปรย์ทื่อ โดยรักษาความสมบูรณ์ของชิ้นส่วน
ถาม: เครื่องสแกนจะรักษาความแม่นยำของส่วนประกอบกังหันลมสูง 10 เมตรได้อย่างไร
ตอบ: โดยการใช้เครื่องสแกนเลเซอร์ 3 มิติ พร้อมโฟโตแกรมเมทรีในตัวที่เป็นอิสระ ระบบโฟโตแกรมเมทรีจะยิง "โครงกระดูก" ของชิ้นส่วนตามปริมาตร ในขณะที่เลเซอร์จะเติมข้อมูลพื้นผิวที่มีความละเอียดสูง เพื่อป้องกันข้อผิดพลาดสะสมตามระยะทาง
ถาม: "ไร้เครื่องมือติดตาม" หมายความว่าไม่จำเป็นต้องมีการสอบเทียบใช่หรือไม่
ตอบ: ไม่ แม้ว่าคุณไม่จำเป็นต้องปรับเทียบความสัมพันธ์ระหว่างเครื่องสแกนกับตัวติดตามแบบออปติคัลภายนอก ตัวอุปกรณ์พกพายังคงต้องมีการสอบเทียบเป็นระยะ (ซึ่งมักจะใช้เวลาดำเนินการอย่างรวดเร็ว 1 นาทีโดยใช้บอร์ดสอบเทียบที่ได้รับการรับรอง) เพื่อรักษาความแม่นยำที่ได้รับการรับรอง ISO
ถาม: มีซอฟต์แวร์ CAD รวมอยู่ในเครื่องสแกนความละเอียดสูงเหล่านี้หรือไม่
ตอบ: เครื่องสแกนทางอุตสาหกรรมส่วนใหญ่มีซอฟต์แวร์เก็บข้อมูลที่เป็นกรรมสิทธิ์เพื่อสร้าง STL/point cloud mesh อย่างไรก็ตาม การตรวจสอบมิติ (GD&T) หรือวิศวกรรมย้อนกลับ โดยทั่วไปจำเป็นต้องมีการผสานรวมซอฟต์แวร์จากบุคคลที่สาม ซึ่งควรได้รับการตรวจสอบในระหว่างขั้นตอนการจัดซื้อ